

A lakóautók függönyhorgai gyakrabban mennek tönkre, mint azt a lakástulajdonosok várják, és a ...
Otthon / Hír / Ipari hírek / Krimpelőkapcsok: típusok, krimpelési minőség és bélyegzett kivezetések gyártása
Egy kábelköteg-műhely a közelmúltban leselejtezett kétezer krimpelt csatlakozót, amelyek átmentek a szemrevételezésen, de a hatvan másodperces húzási teszten 80 N-on megbuktak. Az alkatrészszám helyes volt, a vezeték a megadott 1,5 mm2-es vezeték volt, és ugyanaz az asztali prés végezte ezt a munkát három évig. A különbséget az egyik gyártási tétel huzalhordó átmérőjének 0,06 mm-es eltolódása okozta, ami elegendő volt ahhoz, hogy a szálak összenyomódását a réz szilárd kötésbe olvadó tartományán kívülre tolja.
A krimpelés minőségét három dolog határozza meg, amelyeknek meg kell egyeznie: a sorkapocs hengere, a vezeték és a szerszámok. Ha egyeznek, a megfelelően préselt kapocs nagyobb terhelést bír el, mint maga a vezeték, és évtizedekig stabil marad. Ha ezt nem teszik meg, a kezelői ellátás semmilyen összegű kártalanítást nem nyújt. Az alábbi szakaszok elmagyarázzák, hogyan lehet ezt az egyezést szándékosan, nem pedig szerencsével összeállítani.
A krimpelő terminál két munkaterülettel ellátott fém érintkező. A huzalcső az a cső, amely fogadja a csupaszított vezetőt. A szigetelőtartó, ha létezik, egy második fülpár, amely a szigetelést fogja meg, nem pedig a rezet.
A megfelelő krimpelés nem egyszerűen rögzíti a vezetéket. A szerszám az eredeti magasságának nagyjából 20-30 százalékával összenyomja a hengert, és arra kényszeríti az egyes szálakat és a hordó falát, hogy egymásba folyjanak, és hideg hegesztést képezzenek. Az eredmény egy gáztömör csatlakozás, ahol nincs oxigén út a rézhez, ezért a jó krimpelés ellenáll a korróziónak még nedves motorterekben és kültéri kapcsolószekrényekben is.
Az olyan szabványok, mint az UL 486A és az IEC 60352-2, nem geometria, hanem teljesítmény alapján írják le a csatlakozást. Nem érdekli őket a terminál formája, csak az, hogy a kész csatlakozás túléli a mechanikai húzást, feszültségesést, hőciklust és korróziótesztet. Éppen ezért a hordó méretei, az anyag temperálása és a bevonat vastagsága fontosabb, mint a kész terminál megjelenése.
A legtöbb projekthez az alábbi családok közül csak kettő vagy három szükséges. A harmadik oszlop azokat a pontokat sorolja fel, amelyek a legtöbb termelési visszatérést és helyszíni hibákat okozzák.
| Terminál típusa | Tipikus kapcsolat | Mit kell ellenőrizni vásárlás előtt |
|---|---|---|
| Csengős terminál | Csavarok, földelés, akkumulátor- és földkábelek | Csap átmérője, nyelv vastagsága, hordó hossza a cserélendő fülhöz képest |
| Villa vagy ásó terminál | Csavarozza meg a kapcsokat olyan helyeken, ahol a teljes eltávolítás nehézkes | Villarés a csavar méretéhez képest, és hogy a villa lecsúszhat-e rezgés hatására |
| Pin terminál | Hüvelyhüvelyek és dugaszolható sorkapcsok | Csap átmérője és hossza a blokkbemenethez képest, plusz a beillesztési erő |
| Butt toldás | Két vezeték összekötése egy kábelkötegben | Hordóhossz mindkét oldalon, szigetelés színkódja a vezetéktartományhoz |
| Gyors leválasztás | Pengeérintkezők alacsony áramerősségben és szervizelhető áramkörökben | A penge szélessége és vastagsága, tartóerő és rezgésszint a rögzítési ponton |
| Zászló terminál | Derékszögű csatlakozások szűk házakban | Hajlítsa meg a távolságot a préselés után, és szabad helyet a ház falához |
| Cső alakú fül és érvéghüvely | Akkumulátorkábelek, nagyáramú és finomszálú kábelek | Falvastagság, húzott vagy hengerelt hordó és a környezetnek megfelelő bevonat |
A gyakorlati szabály egyszerű. Először válassza ki a csatlakozási stílust aszerint, hogy milyen gyakran kell a csatlakozást kinyitni, majd válassza ki a hordóstílust a vezetékosztály és az áramerősség alapján. A megjelenés vagy ár alapján történő vásárlás általában a krimpelő állomásra helyezi a problémát.
A vezető mérete önmagában nem elegendő. Hét 0,52 mm-es szálból vagy harminc 0,25 mm-es szálból két 1,5 mm2-es vezeték építhető, és a finomabb osztályhoz más hordó és matrica kell. Egy használható adatlap megadja a vezetéktartományt mm2-ben vagy AWG-ben a szigetelés átmérőjével együtt. Ha a lecsupaszított vezető lazán ül a hengerben a préselés előtt, vagy nem lehet behelyezni a szálak szétterítése nélkül, akkor a henger nem megfelelő a vezetékhez.
A szigetelt terminálok az áramkapacitást és a hőmérséklet-besorolást a sebesség és az érintésbiztonság érdekében cserélik. A vinil hüvelyeket általában körülbelül 75 Celsius-fokra, a nylont 105 Celsius-fokra, a hőre zsugorodó változatokat pedig még magasabbra értékelik. A kipufogószerelvények, fékvezetékek vagy motortartók közelében a hüvely anyaga gyakran a fémcsukló előtt lebomlik, ezért a karmantyú minősítését valós folyamatkorlátként kell értelmezni, nem pedig marketingszámként.
A vibráció, a sópermet és a termikus ciklus megváltoztatja a választ. A megfelelő méretű csapon lévő gyűrűs kapocs reteszelő alátéttel túléli a vibrációt, amely kimerítené az ásót. A gyors leválasztás pontosan azért létezik, mert széthúzható, így nem tartozik sehova, a kapcsolatnak soha nem szabad elmozdulnia.
Az elektrolitikus réz az alapértelmezett vezetőképesség, a sárgaréz merevebb és olcsóbb, a foszforbronz pedig ott jelenik meg, ahol a rugóerőt fenn kell tartani. Az ónozás fedezi a legtöbb korróziós és forraszthatósági igényt, míg az ezüst nagyon alacsony érintkezési ellenállásra vagy magas hőmérsékletre van fenntartva. Ezek a kompromisszumok inkább technikai jellegűek, mintsem kereskedelmi jellegűek, és a mögöttük álló indoklást ez az útmutató ismerteti hogyan válasszunk megfelelő anyagokat a fémbélyegző alkatrészekhez .
A legmegbízhatóbb ellenőrzés a műhelyben továbbra is a préselési magasság mérése, mikrométerrel a dróthordón keresztül, összehasonlítva a szerszám adatlapján szereplő értékkel. A vizuális ellenőrzések a második helyen állnak, de felfogják azokat a hibákat, amelyeket a mérés önmagában kihagyhat.
Ha egy sor húzási tesztje sikertelen lesz, az ok szinte mindig a négy dolog egyike: a hordó rossz szerszámfészek, a lehúzási hossz, amely rezet hagy a szigetelés krimpében, a különböző gyártási sorozatokból származó vegyes sorkapcsok vagy a szerszámok, amelyek túllépték a karbantartási intervallumot.
A terminálokat progresszív sajtolás, nem öntéssel vagy megmunkálással állítják elő. Általában 0,3–1,0 mm vastag és gyakran előre bevont réz- vagy sárgarézszalag tekercs fut át egy szerszámon, amely fokozatosan kivágja, átlyuggatja, kialakítja a hordót, kialakítja a nyelvet és szabaddá teszi az alkatrészt. A hordót egy tüske körül hengerré hengerelik, így kereksége, belső átmérője és falvastagsága közvetlenül függ a szerszám állapotától és a szalag konzisztenciától.
Ekkor válik költségessé a tolerancia felhalmozása. A szalag dőlésszöge, a vastagság változása, a szerszám kopása és a bevonat vastagsága mind eltolják a végső hordóátmérőt. Az a beszállító, aki csak a külső körvonalat vizsgálja, továbbra is szállíthat olyan terminálokat, amelyek meghibásodnak a krimpelőállomáson, mivel a kritikus méretek a hordóban és a nyelv körül helyezkednek el, nem pedig a külső élen. Az ilyen jellegű munkák nem csak a végső ellenőrzést, hanem a folyamatmérést is igénylik.
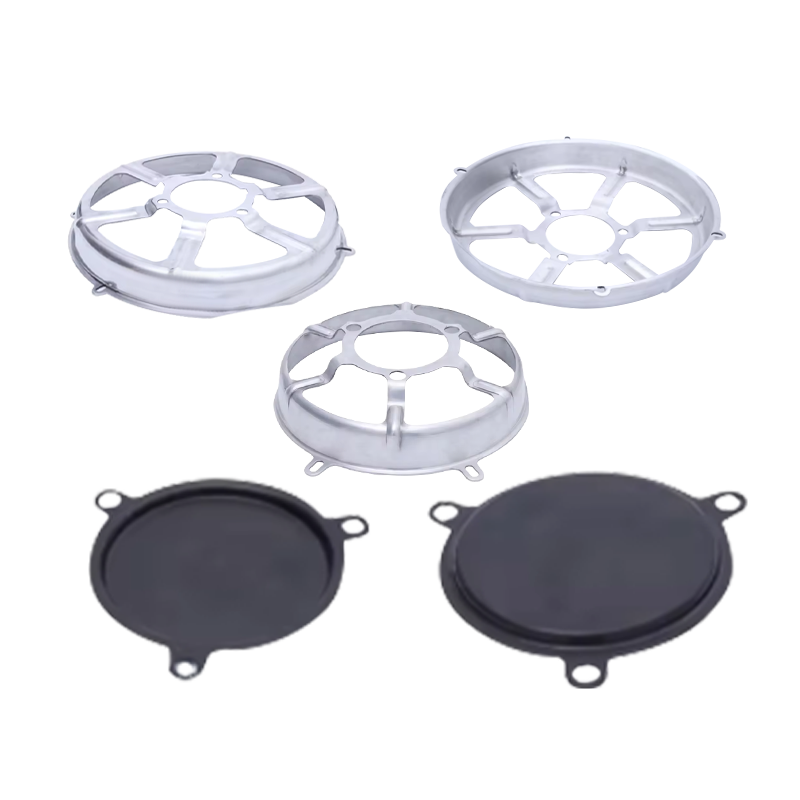
 Nagy pontosságú egyedi fémbélyegző alkatrészek OEM alkalmazásokhoz Egyedi fémbélyegzés szűk tűréshatárú alkatrészekhez, beleértve a terminál típusú alkatrészeket is, folyamat közbeni méréssel a kritikus belső méretek ellenőrzéséhez. Termék megtekintése →
A formáló lépések ugyanilyen figyelmet érdemelnek. A préselés után kilencven fokkal meghajlított zászlókapcsok, a formált fülekkel ellátott fülek és a rugóérintkezők, amelyeknek évekig kell erőt tartaniuk, mind a hajlítási sugaraktól és a visszarugózási szabályozástól függenek, mert a néhány tizedmilliméterrel ellazító formált elem megváltoztatja a kész csatlakozás illeszkedési erejét.
Nem minden terminál lapos szalagként kezdődik. A zárt hordósaruk, a csőhüvelyek és az akkumulátorkábel-végek gyakran húzott héjként indulnak, ahol egy lapos nyersdarabot csészévé formálnak, majd több menetben redukálják, amíg a fal el nem éri a kívánt vastagságot. A rajz egy varrat nélküli hengert eredményez, amely nem nyit ki nagy áram alatt, de ez azt is jelenti, hogy a falvastagság kissé eltér az alap és a perem között, és ez a változás közvetlenül befolyásolja a hordó deformálódását a préselés során.
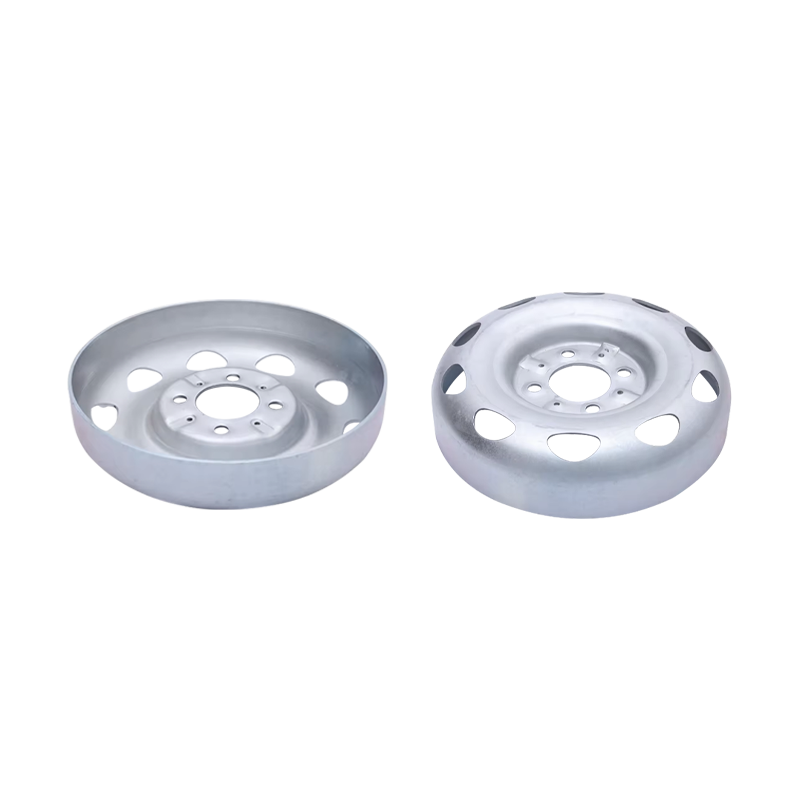
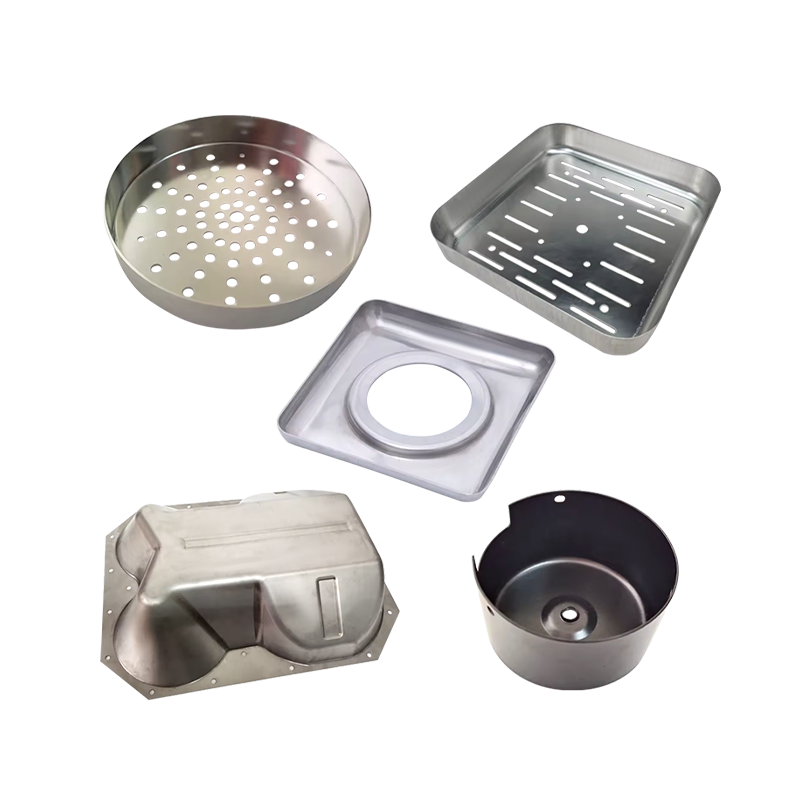
 Egyedi mélyhúzott rozsdamentes acéllemez alkatrészek Mélyhúzott és préselt alkatrészek varrat nélküli hordókhoz, ahol a falvastagság és a koncentrikusság befolyásolja a préselést és a végső csatlakozás megbízhatóságát. Termék megtekintése →
Húzott hordó esetén a rajzi specifikációnak a falvastagságot a krimpelési zónánál kell megadni, nem pedig az átlagot, plusz a furathoz viszonyított koncentrikusságot. Két maró 1,0 mm-es falat is tud gyártani, és mégis másképpen préselődő alkatrészeket szállít, mert az egyik 1,0 mm-t tart az alapnál és 0,9 mm-t a peremnél, míg a másik ennek ellenkezőjét.
Egyedi munka akkor válik szükségessé, ha a standard katalógus már nem felel meg a valóságnak: szokatlan csapminta, vezetékosztályra méretezett hordó, amelyet senki sem tárol a raktárterminálon, egy adott vegyi expozícióhoz szükséges bevonat, vagy egy kialakított fül, amelynek illeszkednie kell egy meglévő házhoz. A teljes lekérdezésnek a következőket kell tartalmaznia.
A szerszámozás az idézet azon része, amely megérdemli a legközelebbi olvasmányt. A saját présműhelyt üzemeltető beszállító az első krimpelési próba után beállíthatja a hordó átmérőjét, míg a kereskedő cég csak felfelé tudja átadni a reklamációt, ami általában azt jelenti, hogy a javítás egy szállítmánnyal későn érkezik meg. Ez a válaszidőbeli különbség a fő ok, amit a vásárlók keresnek egyedi fémbélyegző és mélyhúzó üzem nem pedig viszonteladó az ilyen típusú kapcsolattartáshoz.
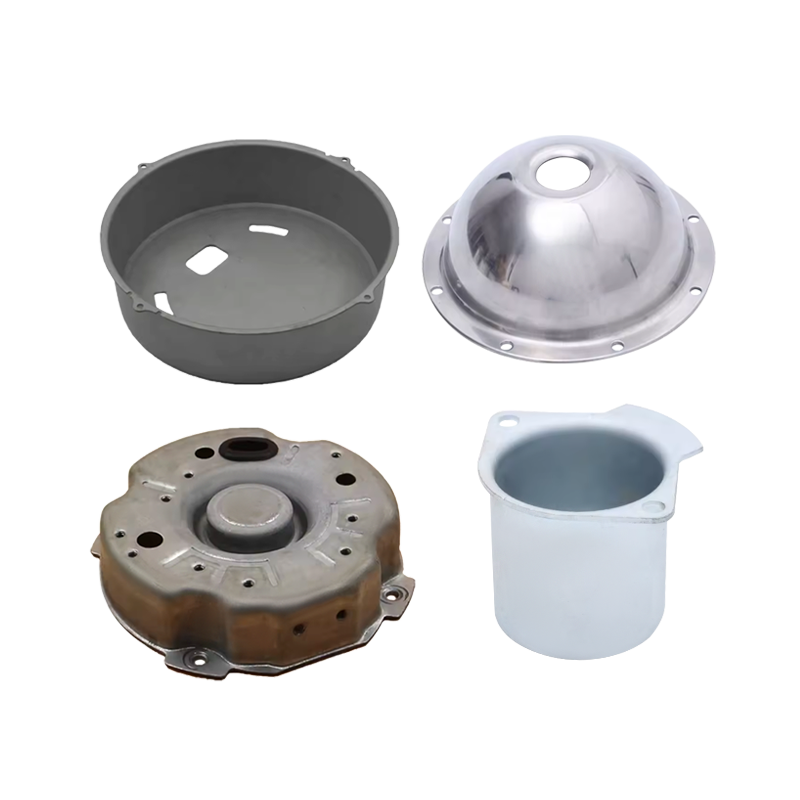
 Egyedi fémbélyegzés hajlítási és mélyrajzolási szolgáltatások OEM-bélyegzés, hajlítás és mélyhúzás krimpelési érintkezőkhöz, házon belüli szerszámokkal, amelyek lehetővé teszik az azonnali méretkorrekciót a próbaüzemek után. Termék megtekintése →
Nem. A helyesen méretezett és megfelelően préselt csatlakozáshoz nincs szükség forrasztásra. A forrasztás merevíti azt a szálat, ahol a huzal elhagyja a hengert, és ezen a merevített részen keletkeznek a kifáradási repedések vibrációs alkalmazásoknál. A forrasztás a forrasztópohár csatlakozókhoz és néhány nagyon kis vezetékmérethez tartozik, nem pedig a megfelelő krimpeléshez.
Mérje meg a préselési magasságot a huzalhengeren, ellenőrizze, hogy a szerszám tűréshatárán belül van-e, majd ellenőrizze a csengő száját, a szigetelőtámaszt és az esetleges vágott szálakat. Fejezze be a húzási tesztet a terminál adatlapján megadott értékkel. Mindhárom együtt ellenőrzi, egyikük sem egyedül.
Nem. A matricák a hordó méretéhez, stílusához és huzaltartományához igazodnak. A racsnis szerszám számos szigetelt kapcsot lefedhet, de egy másik hordócsaládon történő használata olyan kötéseket eredményez, amelyek zártnak tűnnek, és még mindig sikertelenek a tesztelés során.
A legtöbb krimpelési probléma specifikációs probléma, amely később gyártási problémaként jelenik meg. Egy döntésként rögzítse a huzalosztályt, a hengert, a bevonatot és a szerszámot, majd ellenőrizze a csatlakozást méréssel, nem pedig megjelenéssel. Ez a megközelítés néhány órába kerül a rajzolás szakaszában, és a krimpelő állomáson teljes gyártási tételt takarít meg.
Függönyakasztók lakóautókhoz: fém opciók, telepítés és egyedi gyártás
Egy teljes lakóautó mosogató beszerelési készlet: Alkatrészek, illesztés és szivárgások
Akár partnerünk szeretne lenni, akár szakmai útmutatásra vagy támogatásunkra van szüksége a termékválasztásban és a problémamegoldásban, szakértőink 12 órán belül készséggel állnak rendelkezésre világszerte.
lépjen kapcsolatba velünk
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unit 2, Building 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kína
A lakóautók függönyhorgai gyakrabban mennek tönkre, mint azt a lakástulajdonosok várják, és a ...
Egy kábelköteg-műhely a közelmúltban leselejtezett kétezer krimpelt csatlakozót, amelyek átmen...
Kinyit egy lakóautó mosogatószerelő készletet, és lát egy rozsdamentes edényt, egy csapot, egy...
