

Képzeljen el egy kisteherautó konyhát egy poros bekötőút végén: a fedél le van csukva, a pult ...
Otthon / Hír / Ipari hírek / gyorskioldó zsanérok: Alkalmazások, Kiválasztási kritériumok és Gyakorlati útmutató
Egy lakóautó szekrényajtója néhány ezer kilométer után zörögni kezd. Az állattartó kapu reteszje egy héten belül kilazul. A gépvédőn lévő hozzáférési panel nem záródik be többé. A legtöbb esetben nem a csuklócsap a tettes. A valódi ok az, hogy a gyorskioldó csuklópántot pusztán a kényelem miatt választották ki, anélkül, hogy ellenőrizték volna, hogy a csapnak, a karnak és a konzolnak mit kell túlélnie a használat során.
A rövid válasz: a gyorskioldó zsanérok csak akkor maradnak szorosak, ha a kioldó mechanizmus, az anyagminőség és a hajlítási tűrés együtt van megadva. Igazítsa ezt a hármat, és az alkatrész több százezer cikluson keresztül futhat. Tévedje el őket, és semmiféle meghúzás nem segít, mert a lazaság már az első sajtolásnál beépül a geometriába.
Nincs univerzális gyorskioldó kialakítás. Mindegyik mechanizmus felveszi a működési sebességet a szorítóerővel, a költségekkel és a tűrésérzékenységgel, és a helyes választás attól függ, hogy milyen gyakran nyitják ki a csuklót, és mekkora terhelést visel zárt állapotban.
Alapszabály, hogy a rajzon a ciklusszámot idézze a mechanizmusnév helyett. Az a beszállító, aki tudja, hogy a kötést 200 000-szer nyitják meg, kérés nélkül meg kell adni egy edzett csapot és egy szűkebb furatot.
A mezővisszaadások általában öt pont körül csoportosulnak, és ezek közül négyet a rajzolás szakaszában állítanak be, nem pedig az összeállítás során.
A zsanérlevelek általában 1,2–4,0 mm vastagok. A vékonyabb részek súlyt és költséget takarítanak meg, de csökkentik a merevséget, amely terhelés alatt tartja a csuklót, ezért a vékony rozsdamentes zsanérok gyakran lazának érzik magukat, mielőtt kopottnak tűnnének.
| Leveles anyag | Szokásos vastagság | Csap és mechanizmus | Gyakorlati korlát |
|---|---|---|---|
| Hidegen hengerelt alacsony széntartalmú acél | 1,5-3,0 mm | Horganyzott acél csap | A legalacsonyabb költség, de a bevonat minősége határozza meg a korróziós élettartamot |
| Horganyzott acél | 1,5-2,5 mm | Horganyzott vagy rozsdamentes csap | A bevonat vastagságát a csuklórésben kell figyelembe venni |
| 304 rozsdamentes acél | 1,2-3,0 mm | 304 tűs, megfelelő minőségű | Magasabb rugózás, így nagyobb hajlítási sugár és nagyobb nyomóerő |
| 5052 alumínium | 2,0-4,0 mm | Rozsdamentes csap beragadásgátlóval | Fény- és korrózióálló, de a furatnál kopásveszély |
Mosási, tengeri vagy kültéri használatra a 304 a legtöbb esetet lefedi, a 316 pedig megéri a prémiumot, ha kloridok vannak jelen. Ha a szárny acél, akkor a csap továbbra is rozsdamentes, vagy meghatározott bevonattömeggel bevont minőségű legyen, mert olcsó csappal lehet a leggyorsabban egy jó zsanért rozsdamentessé varázsolni.
Két méret okozza a legtöbb vitát a rajz és a kész alkatrész között. Az első a furat helyzete a hajlításhoz képest. A furat közepét tartsa legalább az anyagvastagság és a belső hajlítási sugár 2,5-szeresénél távol a hajlítási vonaltól. Bármi, ami közelebb kerül, oválissá válik a formázás során, és semmilyen vizsgálati érv nem változtat ezen a fizikán.
A második a csülök rés. Hagyjon 0,2-0,3 mm axiális hézagot csatlakozásonként a festendő alkatrészeken, és 0,10 mm-t a csupasz fémkötéseken, amelyek nem zöröghetnek. A minimális belső hajlítási sugár durván egy anyagvastagság lágyacél és másfél vastagság lágyított 304 rozsdamentes acél esetén; a szűkebb sugarak megrepedhetnek a csuklónál, ahol az anyagot már a legkeményebben megmunkálták.
Az is segít, ha megmondja, hogyan mérik a laposságot. A 0,3 mm-es síkságjelzés egy 150 mm-es szárnyon nagyon eltérő dolgokat jelent a felületi lemezen és a gyártóberendezésen, és a különbség egy olyan ajtóként jelenik meg, amely a padon záródik, és nem a járművön.
A legtöbb gyorskioldó zsanér elkészíthető egyetlen bélyegzett lapként, két hajlítással, valamint egy vásárolt csappal és rugóval. Amikor a tervezés egy ötrészes hegesztéssé sodródik megmunkált kiemelkedéssel, az egységköltség jellemzően 40-70 százalékkal nő, és az átfutási idő megduplázódik, anélkül, hogy a funkció javulna.
Három szokás csökkenti a költségeket a szerszámozási szakaszban. Inkább alakítsa ki a csuklót a levélből, nehogy csövet hegesszen rá. Használjon azonos furatátmérőt a csaphoz és a rögzítőcsavarokhoz, hogy egy fúró- vagy lyukasztóméret mindkettőt lefedje. A másodlagos műveleteket pedig tartsa távol a kopó felületektől, mivel a bevonat vagy bevonat utáni sorjázás és leverés pontosan azt a réteget távolítja el, amelyért fizettek.
A hangerő dönti el a folyamatot. Évente nagyjából 50 000 alkatrész felett egy progresszív szerszám gyorsan megtérül. 5000 darab alatt a lézervágás plusz a présfék hajlítás egyszerű rögzítéssel szinte mindig olcsóbb, főleg az egynél több csuklóhosszú zsanéroknál. Az a beszállító, aki mindkét útvonalat üzemelteti, őszintén idézheti a crossovert, ahelyett, hogy minden munkát kockára tenne.
A beltéri acél zsanérok szabványa a 8-12 mikronos horganyzás háromértékű passziválással, és a 96-240 órás sópermetezési ellenállás a megadott osztálytól függően reális. A 60-90 mikronos porbevonat jobb ütés- és UV-állóságot biztosít, de a csuklónál el kell takarni, vagy az alkatrészeket az extra vastagság figyelembevételével kell megtervezni.
A rozsdamentes alkatrészeket a felborulás után is passziválni kell, mivel a beágyazott szabad vas a szabadban heteken belül rozsdafoltként jelenik meg a szabadban. Bármilyen felületet is választ, világosan jelölje meg, mely felületek kopófelületek, és mely felületek maradhatnak bevonat nélkül.
Küldje el ezeket a pontokat a rajzzal, és az oda-vissza rész nagy része eltűnik az első minta kivágása előtt.
Ezen a ponton általában tárgyi kérdések merülnek fel, és egy rövid hivatkozás is hogyan válasszunk anyagokat a fémbélyegző alkatrészekhez lefedi a fenti táblázat mögött található fokozatválasztási logikát.
A gyorskioldó zsanérok pontosan illeszkednek a lemezalakító családba: kivágás, átszúrás, hajlítás, néha a csukló sekély meghúzása, majd bevonat vagy bevonat. A Ningbo Dasheng Metal Products ezt a teljes láncot házon belül működteti, 4T-től 1000T-ig présekkel, 1300 x 1000 mm-es sajtolási kapacitással és 20 mm-es anyagvastagsággal, mélyhúzással 450 mm-es mélységig és 1000 mm-es átmérőig, valamint házon belüli szerszámbolttal és ISO 9001:2015 tanúsítvánnyal.
A csuklólapok esetében ez azt jelenti, hogy az egyik szállító megadhatja a nyersdarabot, a hajlításokat, a csuklóformát és a felületet, és a csuklórést végig ugyanazon a rajzváltozaton tudja tartani. A rajzra vagy mintára épített alkatrészek a normál működési módok.
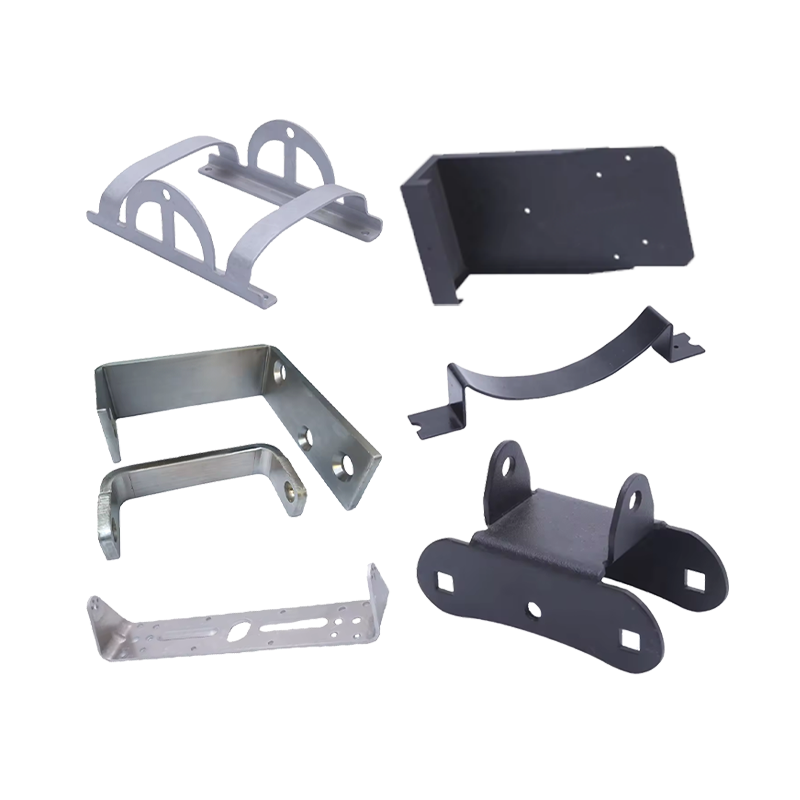 Egyedi fémlemez gyártás és bélyegzett fémalkatrészek Egyedi fémlemez gyártást biztosít, beleértve a hajlítást, lézervágást és sajtolást a zsanérlapokhoz és a bélyegzett zsebekhez, a rajzok befejezéséig. Termék megtekintése →
Ahol a kialakításnál nehezebb levélre vagy bélyegzett zsebre van szükség a reteszelő rugóhoz, ugyanaz a műhely nagy pontosságú sajtolást végez belső fejlesztésű szerszámokkal, ami lerövidíti a hurkot a nem tartható tűrés és a szerszámkorrekció között.
 Nagy pontosságú fémbélyegzés és alkatrészfeldolgozás Egyedi bélyegzett alkatrészek szerszámfejlesztéssel, prések 1000T-ig, hajlítás, hegesztés és kikészítés zsanérokhoz és kültéri berendezésekhez. Termék megtekintése →
A festett zsanérok és kültéri berendezések zsanérjai általában egy menetben igényelnek hajlítást, hegesztést és porfestést, amelyet szintén egy tető alatt kezelnek.
 Egyedi fémhajlítás, bélyegzés és porfestés Megrendelésre készült lemezhajlítás, lyukasztás és sajtolás porszórt bevonattal festett zsanérokhoz, hegesztett keretekhez és precíziós házakhoz. Termék megtekintése →
Az alakítási oldalról bővebben, beleértve a hajlítást, lézervágást és a hegesztett kereteket, az alábbiakban olvashat egyedi hajlító alkatrészek .
A gyorskioldó zsanér egy kis alkatrész, amely szokatlanul szoros feladatot igényel: meg kell találnia, rögzítenie, kézzel kell kioldania, és több ezer ciklus után mind a hármat meg kell tennie. A specifikáció, ami ezt lehetővé teszi, nem bonyolult, de le kell írni, ideértve a csapnál lévő hézagot, a lyuk távolságát a kanyartól, a bevonat előtti csuklóhézagot és a csap anyagpárját. Azok a rajzok, amelyek ezt a négy értéket, valamint a ciklusszámot és a korróziós órákat közlik, általában a mintáról a gyártásra kerülnek anélkül, hogy a szerszámcserék harmadik köre felemészti az ütemezést.
Lakóautó mosogató fedéllel: üvegburkolatok, kivágások illesztése és beszerzési tippek furgonok építéséhez
Lakóautó TV-rögzítő: tervezés, anyagok és egyedi OEM beszerzés
Akár partnerünk szeretne lenni, akár szakmai útmutatásra vagy támogatásunkra van szüksége a termékválasztásban és a problémamegoldásban, szakértőink 12 órán belül készséggel állnak rendelkezésre világszerte.
lépjen kapcsolatba velünk
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Unit 2, Building 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kína
Képzeljen el egy kisteherautó konyhát egy poros bekötőút végén: a fedél le van csukva, a pult ...
Egy lakóautó szekrényajtója néhány ezer kilométer után zörögni kezd. Az állattartó kapu retesz...
Egy 24 hüvelykes lakóautó TV körülbelül 3,5 kg-ot nyom, a lengőkaron lévő 32 hüvelykes képerny...
